

 Eng



 Home / Balita / Balita sa industriya / High Precision Stamping: Mga Tolerance, Tooling, Materials at Sourcing Guide
High Precision Stamping: Mga Tolerance, Tooling, Materials at Sourcing Guide
 2026.10.22
 Balita sa industriya
Ang isang 0.4 mm stainless steel contact spring para sa isang miniature circuit breaker ay nagdadala ng ±0.03 mm sa contact gap, isang 0.02 mm burr na limitasyon at isang flatness callout na 0.05 mm sa isang 25 mm span. Ang press na bumubuo nito ay maaaring isang 45-toneladang makina — hindi kapansin-pansin sa isang sheet ng detalye. Ang talagang ginagawang "mataas na katumpakan" ang bahaging iyon ay ang lahat ng bagay sa paligid ng press: ang layout ng strip, ang die clearance, ang materyal na sertipiko, ang in-die sensor na humihinto sa stroke kapag ang isang slug ay nabigong lumabas, at ang dimensional na ulat na naglalakbay kasama ang kargamento.
Kaya't ang gumaganang kahulugan ay ito: ang high precision stamping ay isang progresibong proseso kung saan ang dimensional tolerance, burr height, flatness at lot-to-lot repeatability ay sapat na kontrolado na ang bahagi ay maaaring dumiretso sa assembly nang walang pagbubukod-bukod, muling paggawa o 100% inspeksyon. Ang lahat ng kasunod ay nagpapaliwanag kung paano na-engineered ang kontrol na iyon, kung ano ang halaga nito, kung saan ito tahimik na nabigo, at kung paano ito matukoy at mabibigyang-karapat-dapat ng isang mamimili nang hindi natutuklasan ang mga problema anim na linggo sa paggawa.
Tatlong konklusyon ang dapat ipahayag bago ang detalye:
- Ang katumpakan ay idinisenyo sa bahagi at sa tool, hindi na-dial sa pindutin. Humigit-kumulang 70–80% ng makakamit na pagpapaubaya ay naayos sa pamamagitan ng bahaging geometry, pagpili ng materyal at disenyo ng die bago ang unang stroke.
- Ang pagpapaubaya at gastos ay hindi magkakaugnay na magkakaugnay. Ang paghihigpit sa isang hindi kritikal na dimensyon mula ±0.20 mm hanggang ±0.05 mm ay halos libre; Ang paghihigpit sa isang kritikal mula sa ±0.05 mm hanggang ±0.02 mm ay maaaring magdagdag ng 30–60% sa gastos ng tooling.
- Karamihan sa mga de-kalidad na pagtakas sa mga naselyohang bahagi ay bumabalik sa pagkakaiba-iba ng materyal at pagkasuot ng kasangkapan, hindi sa katumpakan ng makina. Ang mga mamimili na namamahala sa dalawang variable na iyon ay bihirang magkaroon ng mga argumento sa pagpaparaya.
Ano ang Ibig Sabihin ng Mataas Precision Stamping sa Practice
Walang pangkalahatang pamantayan na tumutukoy sa "mataas na katumpakan" sa panlililak. Ang iba't ibang mga supplier ay gumuguhit ng linya sa iba't ibang mga lugar, kaya naman ang isang purchase order na simpleng nagsasabing "high precision" ay halos walang kahulugan. Ang mahalaga ay ang tolerance band na ginawa ng tooling upang mahawakan sa buong production run, hindi lang sa unang sample.
Ang isang kapaki-pakinabang na paraan upang i-frame ang kakayahan ay sa pamamagitan ng tolerance class, dahil ang klase ay nagtutulak ng tooling budget, inspection method at ang volume kung saan gumagana pa rin ang economics.
| Klase | Pagpapahintulot sa kritikal na tampok | Taas ng burr (karaniwan) | Flatness na higit sa 100 mm | Mga bahagi ng kinatawan |
|---|---|---|---|---|
| Pangkalahatang sheet metal | ±0.20 mm | ≤0.10 mm | 0.30 mm | Mga bracket, cover, chassis panel, mounting plates |
| Precision stamping | ±0.05 mm | ≤0.05 mm | 0.10 mm | Connector shell, shielding cans, terminal, busbar supports |
| Mataas na precision stamping | ±0.02 mm, pababa sa ±0.01 mm sa mga napiling feature | ≤0.02–0.03 mm | 0.05 mm | Makipag-ugnay sa mga bukal, mga bahagi ng relay, mga lamination ng motor, mga housing ng sensor, mga maliliit na precision assemblies |
Dalawang bagay ang dapat tandaan sa talahanayang iyon. Una, ang pangangailangan ng burr ay kadalasang mas mahirap na hadlang sa pagsasanay. Ang isang 0.05 mm burr na limitasyon sa isang 0.3 mm na makapal na bahagi ay tunog katamtaman hanggang sa isaalang-alang mo ang punch wear sa 500,000 stroke. Pangalawa, mahalaga ang qualifier na "mga napiling feature": walang tool na may hawak na ±0.01 mm sa lahat ng dako, at ang drawing na humihiling nito sa buong mundo ay sipiin alinman sa napakataas o hindi talaga.
Ang katumpakan ay lumalampas din sa two-dimensional na pagguhit. Ang isang bahagi ay maaaring maging perpekto sa sukat at mabibigo pa rin ang pag-assemble dahil sa twist, camber, kondisyon sa gilid o natitirang stress na bumubukas pagkatapos ng plating. Ang mga karanasang mamimili ay tahasang tinukoy ang mga katangiang iyon.
Napagpasyahan ang Katumpakan Bago Magsimula ang Press
Kapag ang isang naselyohang bahagi ay nawala sa pagpapaubaya, ang likas na tanong ay "ano ang mali sa makina?" Ito ay halos hindi ang makina. Apat na lever ang kumokontrol sa kinalabasan, at nakatakda ang mga ito sa ganitong pagkakasunud-sunod.
Disenyo ng bahagi at disenyo para sa paggawa
Ang pinakakaraniwang dahilan ng isang hindi masisipi na high precision stamping project ay isang drawing na minana mula sa proseso ng machining o die-casting. Ang mga machine na bahagi ay regular na tumatawag para sa mga matutulis na panloob na sulok, malalalim na makitid na bulsa at pagkakaiba-iba ng kapal ng pader na hindi maaaring mabuo nang matipid ng isang stamping die. Isang stamping-friendly na rebisyon — nagdagdag ng kaluwagan, inayos ang radii ng bend, mga reoriented na feature para maupo ang mga ito sa isang istasyon — kadalasang nag-aalis ng gastos nang hindi nakakaantig sa function.
Ang pinakamababang radius ng bend ay isang magandang maagang pagsusuri. Para sa banayad na bakal, ang panloob na radius na 0.8–1.0 beses ang kapal ng materyal ay makakamit nang walang pag-crack; para sa austenitic stainless, payagan ang humigit-kumulang 2 beses ang kapal dahil sa pagtigas ng trabaho at springback. Ang anumang bagay na mas mahigpit ay nangangailangan ng alinman sa ibang materyal, pagsusubo sa pagitan ng mga operasyon o muling pagdidisenyo.
Die clearance at layout ng strip
Ang cutting clearance ay karaniwang 5–8% ng kapal ng materyal sa bawat panig para sa carbon steel, bahagyang mas mababa para sa stainless at brass, bahagyang higit pa para sa aluminyo. Ang masyadong maliit na clearance ay nagpapataas ng puwersa ng pagsuntok, nagpapabilis sa pagkasira at gumagawa ng pangalawang paggugupit at isang mas mataas na burr; masyadong maraming gumagawa ng rollover, isang magaspang na fracture na mukha at isang burr na yumuko sa halip na gumupit.
Ang layout ng strip ay namamahala sa repeatability gaya ng mismong die. Ang mga pilot hole na matatagpuan sa bawat istasyon, sapat na lapad ng carrier, pare-parehong lapad ng tulay sa pagitan ng mga bahagi, at balanseng daloy ng materyal sa paligid ng strip ay lahat ay nagpapababa ng positional error. Sa mataas na katumpakan ng trabaho, ang strip ay madalas na idinisenyo upang ang mga kritikal na tampok ay nabuo sa parehong istasyon sa halip na muling irehistro sa ibaba ng agos — bawat muling pagpaparehistro ay isang pagkakataon para sa stack-up na error.
Pagkakapare-pareho ng materyal
Ang isang die na ginawa para sa isang 180 HV substrate ay gagawa ng iba't ibang dimensyon kapag dumating ang isang coil sa 220 HV, dahil ang springback na kaliskis ay may lakas ng ani. Ang coil-to-coil hardness variation ng 20 HV ay karaniwan sa mga komersyal na grado at sapat na upang ilipat ang isang anggulo ng liko ng 0.5–1.5 degrees. Ang mga mamimili na bibili ng mataas na katumpakan na mga stamping ay dapat umasa ng mga papasok na materyal na sertipiko na may tigas at mekanikal na mga katangian, at ang mga supplier ay dapat na magsampol ng mga ito. Kung ang kinakailangan ay talagang mahigpit, tumukoy ng hanay ng katigasan sa halip na isang grado lamang.
Kontrol ng proseso sa sahig
Dies wear. Ang isang progresibong die na tumatakbo sa carbon steel ay karaniwang nangangailangan ng muling paggiling bawat 100,000–300,000 stroke depende sa kapal at patong; hindi kinakalawang ay mas mahirap sa tooling. Ang naghihiwalay sa isang maaasahang supplier na may mataas na katumpakan ay isang iskedyul ng regrind na hinihimok ng nasusukat na taas ng burr at dimensyon ng bahagi, hindi ng isang pagkabigo. Ang mga in-die sensor para sa slug detection, strip position, misfeed at pilot engagement ay pamantayan sa seryosong tooling dahil ginagawang huminto ang press sa halip na 5,000 suspect parts.
Ang Proseso Chain sa Likod ng Mataas Precision Stamped Part
Ang high precision stamping ay bihirang isang solong operasyon mula sa coil hanggang sa shipping box. Ang pag-unawa sa chain ay nakakatulong sa isang mamimili na makita kung saan ang gastos at kung saan nagtatago ang panganib.
Blanking, butas at bumubuo
Pinagsasama ng isang progresibong die ang pagblangko, pagbubutas, pagbingaw, pagyuko, pagguhit at pag-coin sa 6–20 na istasyon. Ang bawat istasyon ay nagsasagawa ng isang pagtaas ng geometry, at ang bahagi ay mananatiling nakakabit sa strip hanggang sa huling cut-off. Ang katumpakan na kalamangan ay nagmumula sa hindi kailanman pagpapakawala ng bahagi: hindi ito muling naayos, kaya ang diskarte sa datum ay pinananatili ng tool sa halip na ng isang operator.
Mga in-die function
Ang modernong high precision tooling ay madalas na kinabibilangan ng mga function na dati ay pangalawang operasyon. Ang in-die tapping, in-die riveting, in-die staking, in-die laser cutting para sa mga feature na kung hindi man ay mangangailangan ng hiwalay na pass, at in-die na pagsukat ng kritikal na dimensyon ay lahat ay nagpapababa ng pangangasiwa. Ang paghawak ay kung saan nawawala ang katumpakan — sa tuwing ang isang bahagi ay umalis sa isang makina at papasok sa isa pa, isang bagong kabit at isang bagong stack ng mga pagpapaubaya.
Mga pangalawang operasyon at pagtitipon
Hindi lahat ay magagawa o dapat gawin sa kamatayan. Ang pag-deburring, pag-tumbling, pagbubuo ng sinulid, pagwelding, paglalagay ng mga plastic na overmoulds, at pag-assemble ng ilang naselyohang bahagi sa isang sub-assembly ay karaniwang mga hakbang sa ibaba ng agos. Kapag ang isang bahagi ay nangangailangan ng dalawang naselyohang halves, isang weld, isang sinulid na insert at isang plastic na elemento, ang pagsasama-sama ng gawaing iyon sa isang supplier ay nag-aalis ng tolerance stack na lumilitaw kapag tatlong vendor ang bawat isa ay gumagana sa kanilang sariling interpretasyon ng drawing.
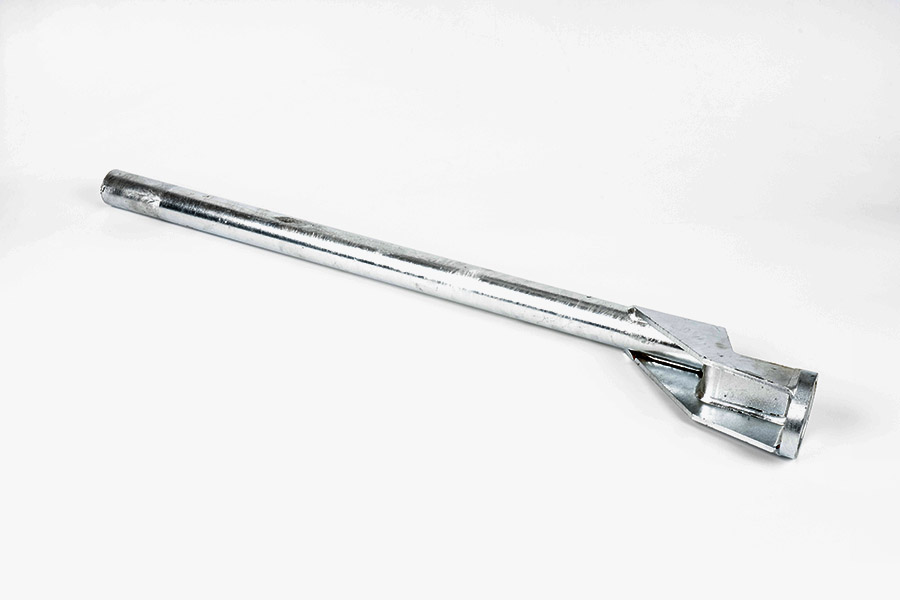
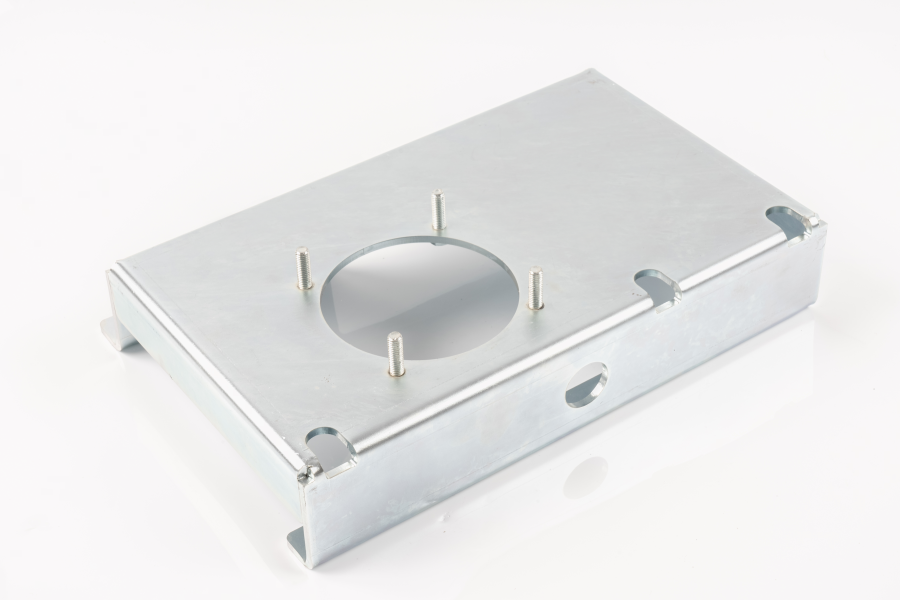 Custom Fabricated Assemblies at Sub-Assemblies Mga custom na gawa-gawang assemblies at sub-assemblies na pinagsasama-sama ang stamping, welding, pag-install at pagtatapos ng fastener upang mabawasan ang tolerance stack mula sa maraming vendor. Tingnan ang Produkto →
Ang praktikal na panuntunan: kung ang assembly ay may higit sa tatlong mga bahagi at ang akma sa pagitan ng mga ito ay functionally kritikal, source ang assembly sa halip na ang mga indibidwal na mga bahagi. Ang mga dimensional na argumento sa pagitan ng dalawang supplier na sinasabi ng bawat isa na nasa loob ng kanilang sariling pagpapaubaya ay mahal na lutasin.
Ang Pagpili ng Materyal ay Nagtatakda ng Tolerance Ceiling
Walang disenyo ng die ang nagbabayad para sa isang hindi angkop na substrate. Tinutukoy ng materyal ang springback, matamo na burr, rate ng pagkasuot ng tool, at kung gaano kalaki ang galaw ng bahagi pagkatapos ng plating o heat treatment.
| Materyal | Karaniwang kapal | Formability | paglaban sa kaagnasan | Kung saan magkasya |
|---|---|---|---|---|
| Cold-rolled carbon steel (SPCC / DC01) | 0.2–3.0 mm | Magaling | Wala nang walang patong | Mga panloob na bracket, mga bahagi ng istruktura, mga bahaging sensitibo sa gastos |
| Electro-galvanized steel (SECC) | 0.3–2.0 mm | Mabuti | Katamtaman | Mga de-koryenteng enclosure, chassis, hardware |
| Hot-dip galvanized steel (SGCC) | 0.4–3.0 mm | Mabuti | Mabuti | Mga panlabas na pabahay, structural hardware |
| Hindi kinakalawang na 301 / 304 | 0.1–2.0 mm | Katamtaman, high springback | Magaling | Mga spring, contact, appliance at mga bahagi ng food-equipment |
| Hindi kinakalawang 316 | 0.2–1.5 mm | Katamtaman | Napakahusay, lumalaban sa klorido | Marine, kemikal at medikal na pabahay |
| Aluminyo 5052 / 1060 | 0.3–3.0 mm | Mabuti, low springback | Mabuti when anodised | Magaan na housings, heat sinks, covers |
| Brass C2680 / tanso C1100 | 0.1–1.5 mm | Magaling | Mabuti | Mga terminal, busbar, contact, conductive parts |
| Spring steel 65Mn / 301 | 0.1–1.2 mm | Patas, nangangailangan ng stress relief | Mahina nang walang patong | Mga clip, spring, retaining features |
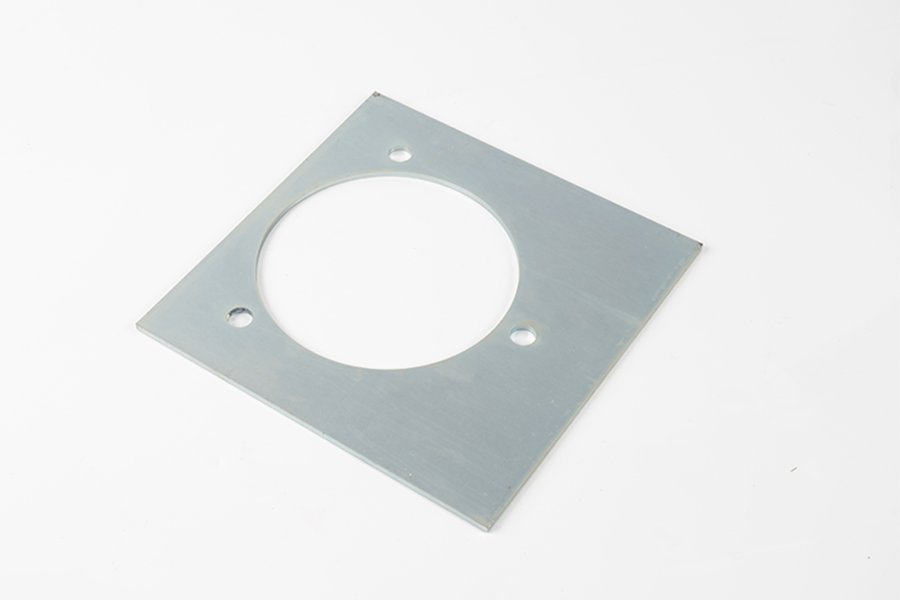
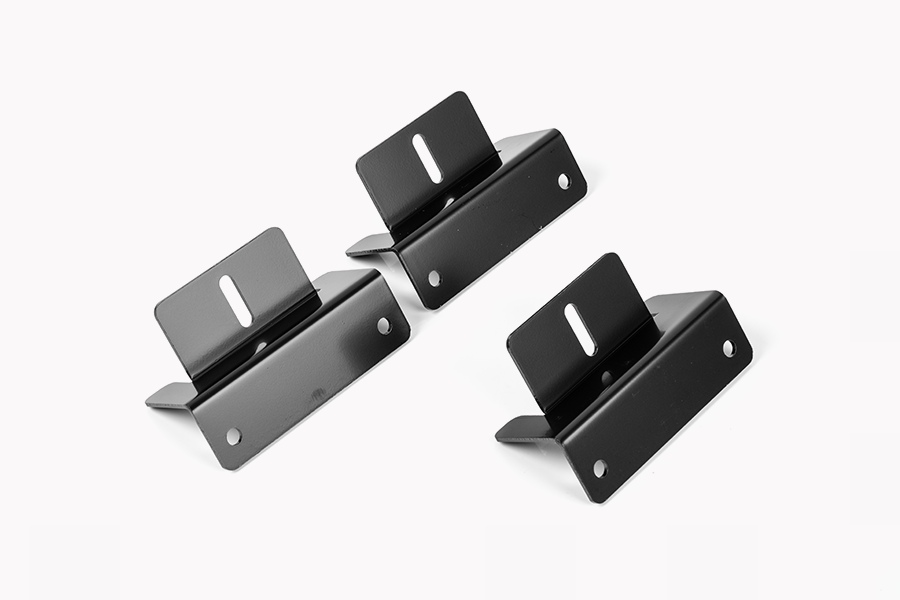
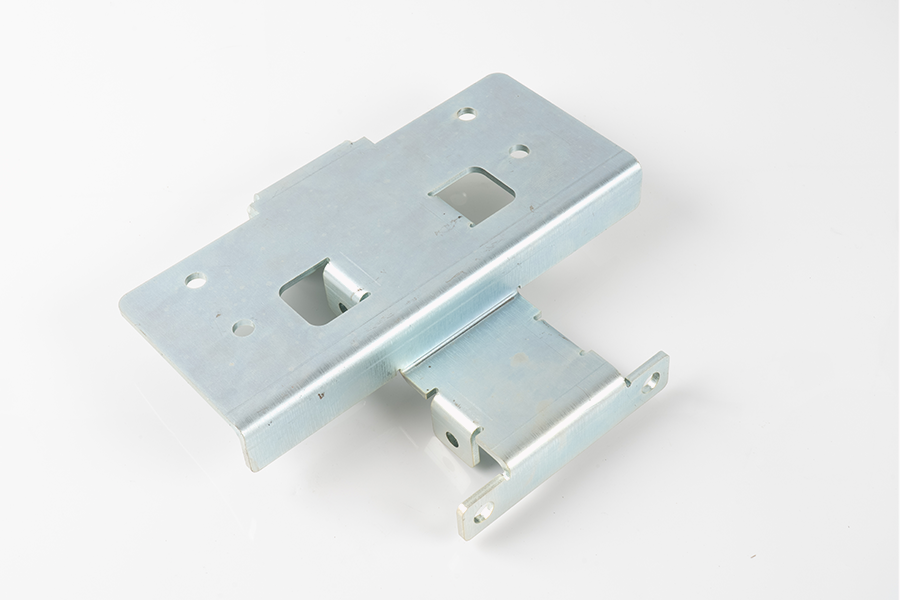
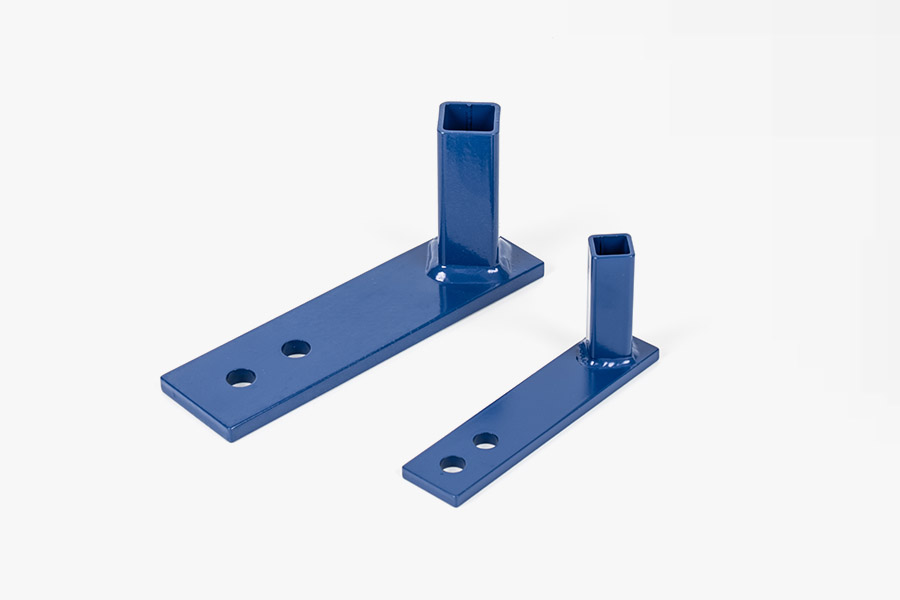
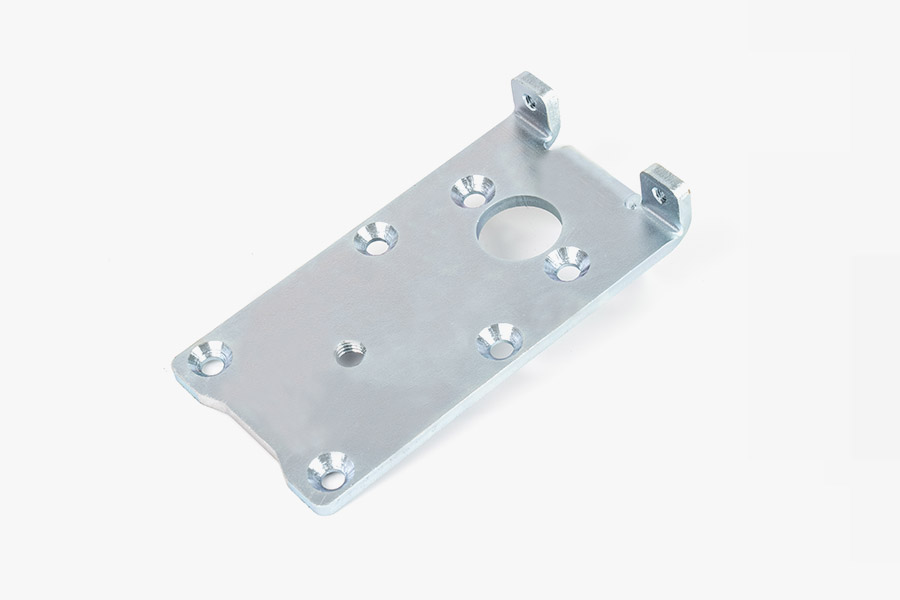
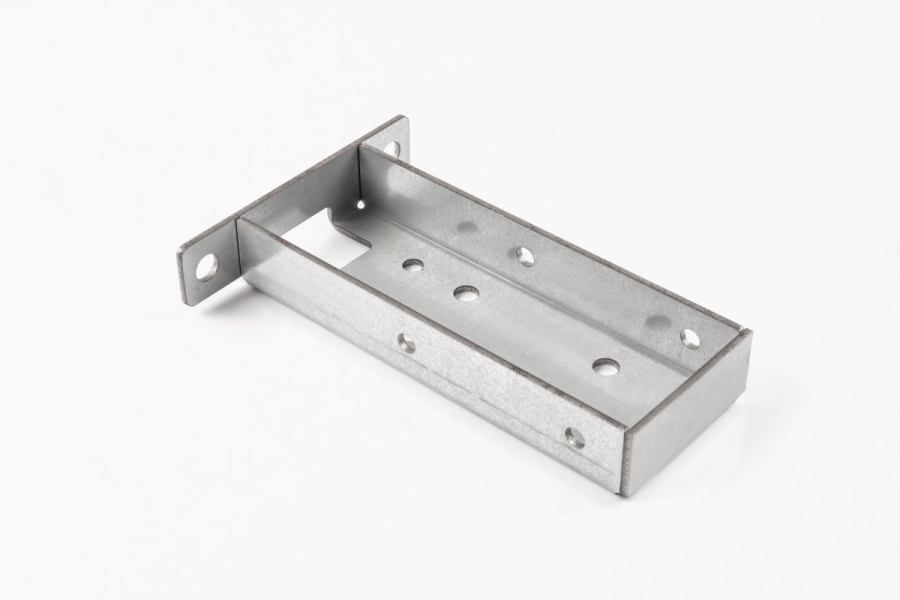 Stamping Metal Parts para sa Precision Applications Precision stamped metal parts para sa automotive, electronic, appliance at bagong energy equipment, na may dimensional na katumpakan, lakas at flatness na angkop sa mga frame, housing at connector. Tingnan ang Produkto →
Ang dalawang materyal na desisyon ay nagdudulot ng mas maraming rework kaysa sa iba. Ang una ay ang pagpapalit ng isang "sapat na malapit" na grado upang makatipid ng gastos: Ang SECC sa halip ng SPCC ay nagbabago sa kondisyon ng ibabaw at ang friction sa die, at maaaring maglipat ng mga nabuong sukat ng ilang daan ng isang milimetro. Ang pangalawa ay hindi papansin ang direksyon ng butil. Ang baluktot na kahanay sa direksyon ng pag-ikot ay nagbubunga ng pag-crack sa mas mahigpit na radii kaysa sa baluktot dito, kaya ang isang bahagi na perpektong nabuo sa isang oryentasyon ay maaaring mabigo kapag ang coil ay pinaikot.
Ang pagpapaubaya sa kapal sa raw coil ay isa pang tahimik na kontribyutor. Ang komersyal na coil ay karaniwang ibinibigay sa ±0.05 mm o ±10% ng nominal, alinman ang mas malaki. Sa isang 0.5 mm na bahagi na humihingi ng ±0.03 mm na kabuuang taas, ang coil tolerance lamang ay maaaring kumonsumo ng buong badyet. Dapat tukuyin ng mga mamimili sa hanay na iyon ang mas mahigpit na pagpapaubaya sa kapal sa materyal at asahan na babayaran ito.
Paano Magkatugma ang Tolerance, GD&T at Inspection
Ang isang guhit na puno ng ±0.02 mm na mga callout na walang mga datum at walang nakasaad na paraan ng inspeksyon ay isang imbitasyon na mag-dispute. Ang geometriko na dimensyon at pagpapaubaya ay malulutas ito sa pamamagitan ng pagtukoy sa mga functional na datum at sa pamamagitan ng paghihiwalay ng laki mula sa anyo, oryentasyon at posisyon. Ang callout ng posisyon na Ø0.05 mm sa MMC sa dalawang mounting hole, halimbawa, ay nagsasabi sa toolmaker kung ano mismo ang dapat makamit ng die at sinasabi sa inspektor kung ano mismo ang susukatin — at pinahihintulutan nito ang bonus tolerance na hindi nagagawa ng simpleng ±0.02 mm box tolerance.
Tatlong praktikal na kombensiyon ang nararapat na sumang-ayon sa sinumang tagapagtustos sa yugto ng panipi:
- Aling mga katangian ang kritikal, alin ang major at alin ang reference-only. Karamihan sa mga guhit ay hindi nakikilala, kaya lahat ay siniyasat at lahat ay nagkakahalaga ng pera.
- Ang target na kakayahan ng proseso sa mga kritikal na katangian. Ang Cpk na 1.33 ay isang karaniwang baseline, 1.67 para sa automotive o mga piyesang nauugnay sa kaligtasan.
- Kung ang unang inspeksyon ng artikulo ay isang buong dimensional na layout o isang limitadong pagsusuri, at kung dapat itong ulitin pagkatapos ng anumang pagbabago sa tool.
Ang mga kagamitan sa inspeksyon ay dapat tumugma sa pagpapaubaya, hindi lalampas dito nang labis na ang gastos sa pagsukat ay nangingibabaw. Ang isang tipikal na high precision workflow ay gumagamit ng coordinate measuring machine para sa mga unang artikulo at complex geometry, isang optical o vision system para sa mga flat feature at burr, isang profile projector para sa radii at mga anggulo, isang roughness tester para sa kondisyon ng gilid at ibabaw, at mga hand gauge para sa mga high-frequency na pagsusuri sa linya. Ang pagsubok sa katigasan at pagsukat ng kapal ng coating ay kumpletuhin ang larawan para sa mga bahagi na pinainit o nilagyan ng plate.
Ang kontrol sa pagpapaubaya sa palapag ng tindahan ay isang istatistikal na ehersisyo sa halip na isang pagsasanay sa inspeksyon. Ang pagsuri sa bawat ika-200 na bahagi at pag-plot ng mga kritikal na dimensyon ay nagpapakita ng pag-trend ng pagsusuot ng tool bago pa mawalan ng tolerance ang isang bahagi, na nagbibigay-daan sa isang supplier na muling mag-regrind sa kondisyon sa halip na sa pagkabigo. Para sa mas malalim na paggamot sa stack-up at positional error, tingnan ang paliwanag na ito ng pagkontrol sa dimensional tolerance at mga error sa form-and-position sa high precision stamping .
Surface Tapusin, Plating at ang Pagpaparaya na Kinukonsumo Nila
Ang kalupkop ay nagdaragdag ng metal. Ang 10 µm zinc layer sa bawat mukha ay lumalaki ng 0.50 mm na bahagi hanggang 0.52 mm, na mainam para sa isang bracket at nakamamatay para sa isang press-fit terminal. Dapat sabihin ng mga mamimili kung nalalapat ang mga dimensyon sa pagguhit bago o pagkatapos ng pagtatapos — karamihan sa mga guhit ay hindi, at ang default na palagay ay naiiba sa pagitan ng mga supplier.
| Finish | Karaniwang kapal | Epekto sa mga sukat | Mga pagsasaalang-alang |
|---|---|---|---|
| Zinc electroplating | 5–15 µm | Kumokonsumo ng 10–30 µm ng kabuuang allowance sa magkabilang mukha | Ang panganib ng pagkawasak ng hydrogen sa mga high-strength spring steels; baking kailangan |
| Sink-nikel | 8–15 µm | Katulad ng zinc | Mas mahusay na pagganap ng salt-spray, mas mataas na gastos |
| Pasivation (hindi kinakalawang) | Wala pang 1 µm | Balewala | Tinatanggal ang libreng bakal; hindi gaanong nagbabago ang hitsura |
| Electroless nickel | 3–25 µm | Uniform, pero dapat budgeted | Mabuti wear resistance and solderability |
| Tin plating | 3–10 µm | Maliit ngunit masusukat sa magagandang katangian | Pangunahin para sa solderability |
| Powder coat / e-coat | 40–100 µm | Makabuluhan; nangangailangan ng masking ng mga kritikal na tampok | Ang masking ay nagdaragdag ng gastos sa paghawak |
| Vibratory deburr / tumble | Tinatanggal ang 5–25 µm ng gilid na materyal | Binabago ang kundisyon ng gilid at maaaring iikot sa mga sulok | Kadalasang kinakailangan para mag-hold ng burr callout |
Ang pagkakasunud-sunod ng mga operasyon ay mahalaga gaya ng mismong tapusin. Ang paglalagay pagkatapos ng pagbuo ay normal; ang kalupkop bago mabuo ay mabibiyak ang patong sa bawat liko. Ang pag-alis ng stress sa spring steel ay dapat mangyari pagkatapos mabuo at bago mag-plating. At kung saan ang isang bahagi ay parehong heat-treated at plated, ang heat treatment ay maaaring maglipat ng mga sukat nang sapat upang mangailangan ng isang operasyon sa pagpapalaki pagkatapos.
Tooling: Ang Real Cost Center
Sa mataas na precision stamping, ang tool ay ang produkto. Ang pamamahayag ay isang kalakal; ang die ay ang intelektwal na ari-arian na tumutukoy kung ang bahagi ay nasa loob ng tolerance sa stroke 800,000 pati na rin sa stroke 800. Ang mga mamimili na itinuturing ang tooling bilang isang nahuling pag-iisip ay kadalasang nagbabayad para dito ng dalawang beses.
| Uri ng tool | Mga istasyon | Dami ng ekonomiya | Kamag-anak na gastos sa tool | Mga Tala |
|---|---|---|---|---|
| Isang yugto | 1 | Sa ilalim ng 5,000 piraso bawat taon | 1× | Simple, mabagal, katumpakan na umaasa sa operator |
| Tambalan | 1 (blangko at bumuo nang magkasama) | 5,000–50,000 piraso | 2–3× | Mabuti for flat parts with one forming step |
| Progressive | 6–20 | 50,000 piraso pataas | 5–15× | Ang default na pagpipilian para sa mataas na katumpakan ng trabaho |
| Paglipat | Maramihang, bahagi na dinadala sa pagitan ng mga pagpindot | Mataas na volume, malalaking bahagi | High | Ginagamit kung saan ang bahagi ay masyadong malaki para sa isang strip |
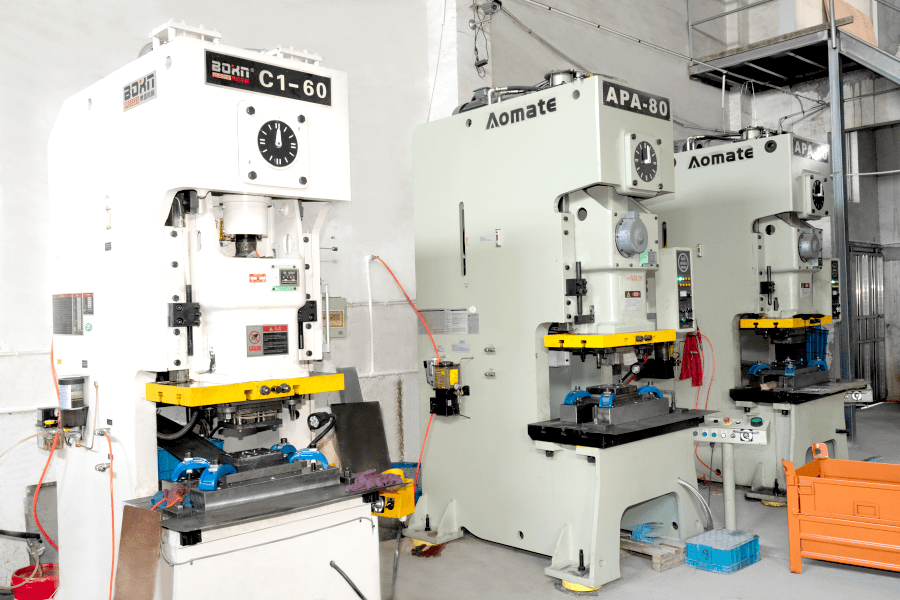 Custom High Precision Stamping Services High-precision stamping gamit ang progressive, multi-station at single-punch dies, na may in-house na tooling, malalim na pagguhit, pagsuntok at micro-hole na kakayahan para sa mga prototype sa malalaking dami. Tingnan ang Produkto →
Limang komersyal na termino ang nabibilang sa bawat talakayan sa tooling, at wala sa mga ito ang karaniwang boluntaryo:
- Pagmamay-ari. Sino ang nagmamay-ari ng die, at sa ilalim ng anong mga kondisyon maaari itong dalhin ng mamimili sa isa pang press? Ang isang tool na kasya lang sa press bed ng isang supplier ay may limitadong halaga ng paglipat.
- Inaasahang mamatay na buhay. Karaniwang sinipi sa mga stroke bago ang malaking refurbishment. Ang isang tool na ginawa para sa 300,000 stroke at isa na ginawa para sa 3,000,000 ay mukhang magkapareho sa isang quotation at malaki ang pagkakaiba sa limang taong gastos.
- Mga ekstrang bahagi at magsuot ng mga bahagi. Ang mga suntok, insert at spring ay mga consumable. Kung ang mga ito ay naka-stock sa lokal o ipinadala mula sa ibang bansa ay tumutukoy sa oras ng pagbawi pagkatapos ng pagkasira.
- Patakaran sa pagbabago. Ilang pagbabago sa engineering ang kasama, sa anong presyo, at gaano katagal bago maipatupad ang pagbabago.
- Muling ibalik ang allowance. Ang die ay dapat na dinisenyo na may sapat na materyal upang i-reground nang maraming beses bago palitan. Ang isang tool ay pinatuyo sa limitasyon nito sa unang araw ay walang buhay ng serbisyo.
Ang lead time ng tooling para sa isang progresibong die sa hanay ng 6-20 na istasyon ay karaniwang 4-8 na linggo kasama ang pagsubok at pag-apruba sa unang artikulo, mas mahaba kung saan kasama ang mga in-die sensor, mga kumplikadong cam o mahigpit na pagpapaubaya sa posisyon. Ang mga mamimiling nagpaplano ng paglulunsad ng produkto ay dapat ituring ang oras ng pag-uuna bilang bahagi ng kritikal na landas, hindi bilang isang detalye na lutasin pagkatapos ng pag-freeze ng disenyo.
Kapag Nagtagumpay ang Stamping sa Iba Pang Mga Proseso, at Kapag Hindi Ito
Ang high precision stamping ay hindi awtomatikong tamang sagot. Ito ay may mataas na nakapirming gastos at isang napakababang variable na gastos, na ginagawa itong walang kapantay sa dami at kaduda-dudang mas mababa sa ilang libong piraso.
| Process | Gastos sa pag-setup | Ang bawat bahagi ay nagkakahalaga ng 10,000 piraso | Makamit ang pagpapaubaya | Pinakamahusay na volume band |
|---|---|---|---|---|
| Mataas na precision progresibong panlililak | Mataas (tooling) | Napakababa | ±0.02 mm | 20,000 hanggang ilang milyon |
| Laser cutting plus baluktot | Napakababa | Katamtaman | ±0.10–0.20 mm | 1 hanggang 5,000 |
| Pagsuntok ng CNC | Mababa hanggang katamtaman | Mababa hanggang katamtaman | ±0.10 mm | 500 hanggang 20,000 |
| Pag-ukit ng kemikal ng larawan | Katamtaman | Katamtaman | ±0.02 mm sa manipis na materyal | 1 hanggang 100,000, manipis na bahagi lamang |
| Die casting plus machining | High | Mababa | ±0.05 mm | 10,000 pataas, 3D geometry |
Ang crossover point ay hindi naayos. Ang isang simpleng flat bracket na may dalawang butas ay maaaring bigyang-katwiran ang isang tool sa 3,000 piraso dahil ang tool mismo ay mura. Ang isang kumplikadong progresibong die na may in-die tapping at walong forming station ay maaaring mangailangan ng 50,000 piraso bago nito bayaran ang tooling. Ang matapat na paraan upang magpasya ay ang modelo ng kabuuang gastos sa inaasahang buhay ng produkto, kabilang ang posibilidad ng pagbabago ng disenyo — mura ang pagbabago ng disenyo sa laser cutting at mahal sa tooling.
Ang isang kapaki-pakinabang na gitnang landas ay umiiral para sa mga produkto sa hanay ng 2,000–20,000 piraso: bumuo ng isang progresibong die na may mas kaunting mga istasyon at isagawa ang mga natitirang operasyon, gaya ng pag-tap at pagpupulong, offline hanggang sa bigyang-katwiran ng mga volume ang pagdaragdag sa kanila. Pinapanatili nitong mababa ang paggastos sa paunang tool nang hindi nagsasagawa ng prosesong hindi masusukat.
Mga Depekto na Lumalabas sa High Precision Stamping
Halos lahat ng depekto sa precision stamping ay may alam na dahilan at isang kilalang countermeasure. Ano ang nag-iiba ay kung ang supplier ay nagsagawa ng proseso upang mahuli ito nang maaga. Sinasaklaw ng talahanayan sa ibaba ang mga pagkabigo na kadalasang makikita sa papasok na inspeksyon.
| Depekto | Karaniwang dahilan | Pag-iwas |
|---|---|---|
| Burr sa itaas ng limitasyon | Nakasuot ng suntok o die insert, hindi tamang clearance | Clearance sa 5–8% bawat panig, naka-iskedyul na pag-regrind, ang taas ng burr na sinusubaybayan bilang trend |
| Dimensional drift sa isang run | Pagkasuot ng tool, error sa strip feed, papasok na pagkakaiba-iba ng tigas | In-die pilot sensing, SPC sa mga kritikal na dimensyon, mga sertipiko ng materyal na may hanay ng tigas |
| Pagkabigo ng twist at flatness | Hindi pantay na natitirang stress, asymmetric forming, mahinang suporta sa strip | Balanse na layout ng strip, stress-relief annealing, in-line leveling |
| Mga marka ng paghila at mamatay | Hindi sapat na slug relief, mahinang die geometry, mahinang pagpapadulas | Slug detection sensors, vacuum extraction, die surface treatment |
| Mga gasgas at galling | Hindi sapat na pagpapadulas, magaspang na ibabaw ng die | Coated tooling (TiN, DLC), lubricant na tumugma sa materyal |
| Pagbitak sa mga liko | Bend radius sa ibaba ng pinakamababa, masyadong matigas ang materyal, direksyon ng butil | Ang radius ay hindi bababa sa 0.8–1.0 beses na kapal sa banayad na bakal, 2 beses sa hindi kinakalawang; anneal sa pagitan ng mga operasyon |
| Plating blistering o mahinang pagdirikit | Ang natitirang stamping lubricant, hindi sapat na pre-treatment | Tinukoy na ikot ng paglilinis bago ang kalupkop, pagsusuri ng pagdirikit sa unang artikulo |
Ang isang depekto ay nararapat na hiwalay na banggitin dahil hindi ito nakikita sa pagtatatak at lalabas sa ibang pagkakataon: natitirang stress. Ang isang nabuong bahagi ay maaaring sukatin nang perpekto sa araw ng produksyon at bukas o i-twist pagkatapos ng kalupkop, pagkatapos ng paggamot sa init o pagkatapos ng ilang linggo sa imbakan. Kung saan mahalaga ang flatness, humiling ng stress-relief anneal at isang flatness check na ginawa pagkatapos ng pagtatapos, hindi bago.
Pagbuo ng RFQ na Nagbabalik ng Quotable Number
Karamihan sa mga pagkaantala ng panipi ay sanhi ng pagtatanong, hindi ng supplier. Ang kumpletong kahilingan para sa quotation para sa high precision stamping ay naglalaman ng mga sumusunod, at ang isang supplier na tumatanggap nito ay kadalasang makakasagot sa loob ng tatlo hanggang limang araw ng trabaho.
- Isang 2D na pagguhit na may buong GD&T, mga datum at isang nakasaad na pamantayan sa pagpapaubaya, kasama ang isang 3D na modelo kung saan kumplikado ang geometry.
- Grade ng materyal, kapal na may tolerance, hanay ng init ng ulo o tigas, at ang naaangkop na pamantayan.
- Kinakailangan ang pagwawakas sa ibabaw, kabilang ang kung naaangkop ang mga sukat bago o pagkatapos ng patong.
- Taunang dami, laki ng paglabas ng order, at inaasahang buhay ng produkto. Tinutukoy ng tatlong numerong ito ang tooling amortization nang higit sa anupaman sa drawing.
- Mga katangiang kritikal sa paggana, tahasang na-flag. Ang lahat ng iba pa ay maaaring ituring bilang sanggunian para sa mga layunin ng pagsipi.
- Mga kinakailangan sa dokumentasyon ng kalidad: ulat sa unang artikulo, plano ng kontrol, mga sertipiko ng materyal, antas ng PPAP kung naaangkop.
- Mga kinakailangan sa packaging at pag-label, kabilang ang anumang maibabalik na scheme ng lalagyan.
- Destination at Incoterms, dahil malaki ang epekto ng export packing at kargamento sa gastos sa landed.
- Target na presyo at petsa ng pagsisimula ng target na produksyon, kung maayos ang mga ito. Ididisenyo ng mga supplier ang proseso sa kanilang dalawa.
Ang pinakakaraniwang pagkukulang ay ang volume profile. Ang isang quotation na binuo sa 100,000 piraso bawat taon at isa na binuo sa 2,000 piraso bawat taon na may buwanang release ay nag-iiba ng higit sa isang factor ng dalawa sa bawat bahagi na presyo, dahil ang setup, tooling amortization at dalas ng inspeksyon ay kumakalat sa iba't ibang dami. Ang pagbibigay ng isang numero ay nag-iimbita ng isang quotation para sa isang numero, at isang sorpresa kapag ang aktwal na mga release ay dumating.
Structure ng Gastos: Kung Ano ang Talagang Binabayaran Mo
Ang pag-unawa sa istraktura ng gastos ay ginagawang mas produktibo ang negosasyon, dahil inililipat nito ang talakayan mula sa "bawasan ang presyo ng 8%" patungo sa "alin sa mga elementong ito ang maaaring baguhin".
- materyal. Karaniwang 25–45% ng presyo ng piraso, na hinihimok ng grado, kapal, paggamit ng lapad ng coil at halaga ng pagbawi ng scrap. Ang layout ng strip na nagbabawas ng scrap mula 30% hanggang 22% ay nagkakahalaga ng higit sa karamihan ng mga negosasyon sa presyo.
- Pag-amortisasyon ng tool. Kumalat sa dami ng sinipi. Dito pinakamahalaga ang mga pagpapalagay ng dami.
- Pindutin ang oras. Ang mga stroke bawat minuto ay pinarami ng bilang ng mga istasyon na sinasakop ng bahagi. Ang isang bahagi na maaaring gawin sa isang 12-station die na tumatakbo sa 300 stroke bawat minuto ay higit na mas mura kaysa sa isa na nangangailangan ng 20 istasyon sa 120 stroke bawat minuto.
- Mga pangalawang operasyon. Ang pag-tap, deburring, welding, plating at assembly ay labor-sensitive at karaniwang may mas mataas na margin kaysa sa pagtatatak mismo.
- Inspeksyon. Madalas minamaliit. Ang isang bahagi na may 40 pinahihintulutang katangian na siniyasat sa bawat lote ay nagkakahalaga ng mas mahal sa pagpapalabas kaysa sa isa na may apat.
- Packaging at logistik. Ang pag-export ng packing, desiccant, pag-iwas sa kalawang at kargamento mula sa daungan patungo sa destinasyon ay nagdaragdag ng nakikitang porsyento sa halaga ng landed, lalo na para sa mga bahaging mababa ang halaga.
Dalawang nakatagong gastos ang nararapat pansinin sa panahon ng negosasyon. Ang mga pagpapalagay ng scrap rate ay nasa loob ng presyo ng piraso at bihirang ibunyag; ang paghingi ng ipinapalagay na halaga ng scrap ay isang lehitimong at nagbubunyag na tanong. Ang pagsasama-sama ng kargamento ay ang isa pa: ang isang supplier na matatagpuan malapit sa isang pangunahing container port ay maaaring pagsama-samahin ang mga pagpapadala at bawasan ang gastos sa landed sa mga paraan na hindi nakikita ng isang quotation.
Kwalipikasyon ng Supplier: Mga Dokumentong Hihilingin
Ang isang high precision stamping supplier ay dapat na magawa ang sumusunod nang walang mahabang panloob na paghahanap. Kung ang anumang item ay nangangailangan ng pagtaas, iyon mismo ay impormasyon tungkol sa organisasyon.
- Sertipiko ng sistema ng pamamahala ng kalidad na may pangalang katawan ng sertipikasyon at ang saklaw na sumasaklaw sa metal stamping.
- Mga sertipiko ng materyal para sa partikular na heat o coil lot na ginamit sa unang artikulo.
- Ulat sa inspeksyon ng unang artikulo na may mga nasusukat na halaga laban sa bawat tolerance na katangian, hindi pumasa/fail ticks.
- Isang plano sa pagkontrol ng proseso na tumutukoy kung aling mga katangian ang sinusuri, gaano kadalas, gamit kung anong instrumento.
- Listahan ng kagamitan na may press tonnage, maximum na laki ng kama, stroke rate at die height capacity — ipinapakita nito kung akma ang tooling.
- Mga tala ng pagwawasto mula sa mga kamakailang isyu ng customer. Ang isang supplier na walang naitalang isyu ay bago o hindi nagre-record sa kanila.
- Listahan ng sub-supplier para sa plating, heat treatment at anumang outsourced na operasyon, dahil karamihan sa mga de-kalidad na escape ay nagmumula sa labas ng stamping plant.
- Sample packaging at identification standard, kasama ang lot traceability mula sa coil hanggang carton.
Ang isang audit o isang video walkthrough ay nagkakahalaga ng higit pa sa isang hanay ng dokumento. Ang pagmamasid kung paano ibinubukod ang scrap, kung ang mga dies ay naka-imbak sa mga rack na may mga nakalakip na tala sa pagpapanatili, at kung ang lugar ng inspeksyon ay nakahiwalay sa production floor ay nagsasabi sa isang may karanasang mamimili ng higit pa tungkol sa kakayahan kaysa sa isang sertipiko.
Nagtatrabaho sa Ningbo-Based Stamping Supplier
Ang Ningbo ay isa sa mga mas praktikal na lugar sa China na pinagkukunan ng mga naselyohang bahagi ng metal, higit sa lahat dahil sa logistik. Ang daungan ang humahawak ng napakataas na dami ng trapiko ng container, at ang isang pabrika sa loob ng humigit-kumulang 25 km ng daungan ay maaaring ilipat ang mga natapos na produkto mula sa linya ng produksyon patungo sa container yard sa isang araw. Para sa mga programa sa pag-export na may masikip na mga window sa pagpapadala, ang kalapit na iyon ay nag-aalis ng kategorya ng pagkaantala na hindi maiiwasan ng mga supplier sa loob ng bansa.
Ang Ningbo Mingli Electric Technology Co., Ltd. ay isang tagagawa at kumpanya ng kalakalan na itinatag noong 2017, nagtatrabaho sa mga naselyohang bahagi ng metal, mga bahagi ng sheet metal at mga gawa-gawang asembliya, na may nakasaad na kapasidad na higit sa 5,000 tonelada bawat taon at isang pangkat ng mahigit 50 katao. Ang nakasaad na saklaw ng proseso ng kumpanya ay sumasaklaw sa limang ruta na nagmamapa sa mga kategorya ng produkto: mataas na precision stamping para sa mga naselyohang bahagi ng metal, pagpoproseso ng sheet metal para sa mga bahagi ng sheet metal, at panloob na pagproseso ng sinulid, welding at pagproseso ng plastik na sumusuporta sa gawaing pagpupulong. Ang pag-develop ay custom-driven — ang mga bahagi ay ginawa sa mga drawing o sample ng customer sa halip na mula sa isang catalog — at ang nakasaad na negosyo ng kumpanya ay export-oriented sa buong Europe, Americas, Southeast Asia at Middle East.
Para sa mga mamimili, ang profile na iyon ay pinakakapaki-pakinabang sa tatlong sitwasyon. Una, kapag ang isang bahagi ay idinisenyo sa isang proseso at kailangang i-optimize para sa stamping, dahil ang custom na ruta ng pag-unlad ay nagbibigay-daan sa maagang paglahok sa disenyo. Pangalawa, kapag ang isang bahagi ay nangangailangan ng higit sa isang proseso — isang naselyohang bracket na may tapped insert at isang welded reinforcement, halimbawa — at ang pagsasama-sama ay maiiwasan ang tolerance stack ng pakikitungo sa tatlong supplier. Pangatlo, kapag ang mga volume ay nasa pagitan ng small-batch laser-cut range at ang napakataas na volume na dedicated-tool range, kung saan ang isang supplier na may flexible press capacity at isang halo ng mga uri ng die ay maaaring maging mas matipid kaysa sa alinman sa extreme.
Nalalapat pa rin ang karaniwang angkop na pagsisikap, at wala sa mga ito ang dapat laktawan batay sa profile ng kumpanya. Humingi ng sertipiko ng pamamahala ng kalidad at saklaw nito, kumpirmahin kung aling mga partikular na sertipikasyon ang gaganapin sa halip na ipinapalagay, hilingin ang listahan ng kagamitan laban sa laki at tonelada ng iyong bahagi, at direktang tanungin kung aling mga operasyon ang isinasagawa sa loob ng bahay at kung alin ang subcontracted. Tanungin din ang pagpapalagay ng scrap rate sa quotation at ang regrind interval para sa die na magpapatakbo sa iyong bahagi. Ang isang supplier na malinaw na sumasagot sa apat na tanong na iyon ay karaniwang isang supplier na kumokontrol sa proseso nito.
Ang high precision stamping ay nagbibigay ng gantimpala sa mga mamimili na itinuturing ito bilang isang pagbili ng engineering sa halip na isang pagbili ng kalakal. Ang pagpapaubaya na natatanggap mo ay ang pagpapaubaya na ginawa ng tool upang hawakan, at ipinapakita ng tool ang drawing na ibinigay mo, ang materyal na iyong tinukoy at ang volume na iyong ginawa. Ang pagkuha ng tatlong input na iyon bago maputol ang die ay nagkakahalaga ng higit sa anumang negosasyon sa presyo na isinagawa pagkatapos.
Ang praktikal na pagkakasunud-sunod ay maikli. Tukuyin ang mga kritikal na katangian at hayaang maging sanggunian ang iba. Pumili ng materyal na grado at pagpapaubaya sa kapal na nag-iiwan ng puwang para sa proseso. Sumang-ayon sa paraan ng inspeksyon, target ng kakayahan at dokumentasyon bago ang unang artikulo, hindi pagkatapos ng unang reklamo. At kumpirmahin, sa pagsulat, kung sino ang nagmamay-ari ng tool, kung gaano katagal ito inaasahang tatagal at kung ano ang mangyayari kapag nagbago ang disenyo. Gawin iyon, at ang ±0.02 mm sa drawing ay hihinto sa pagiging isang panganib at magsisimulang maging isang detalye.
Tungkol sa amin
 Company Profile
Produkto
Makipag -ugnay sa Impormasyon.
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co, Ltd. All rights reserved.
